- Domov
- O nás
- Produkty
- Zprávy
- Stáhnout
- Odeslat dotaz
- Kontaktujte nás
český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkty
Dodáváme kompletní komponenty tlumičů včetně pístů, výlisků, pryžových těsnění, pístnic, pružin a páskovacích/drážkovacích strojů.
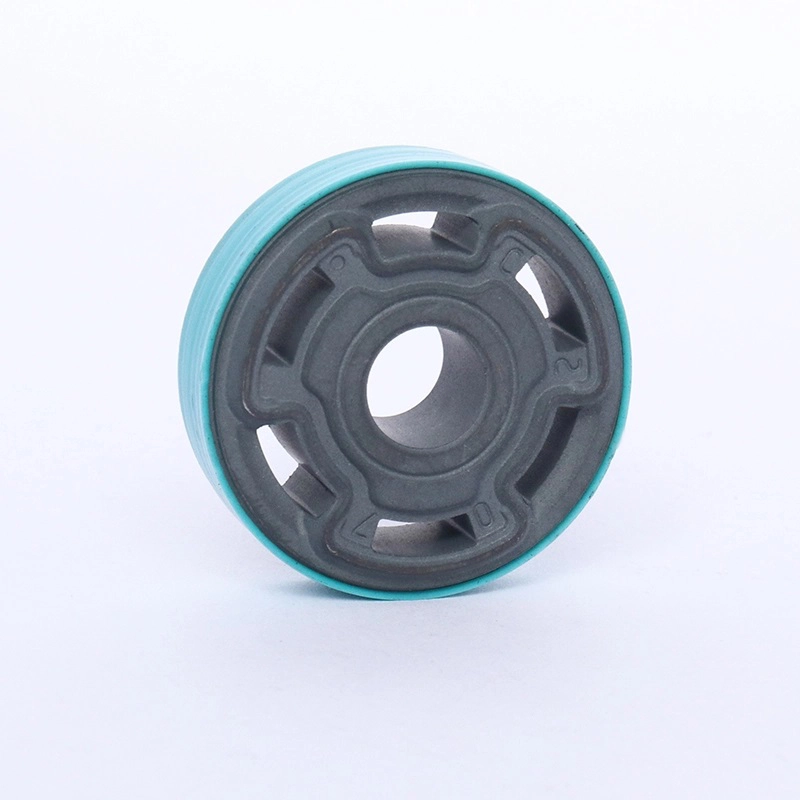



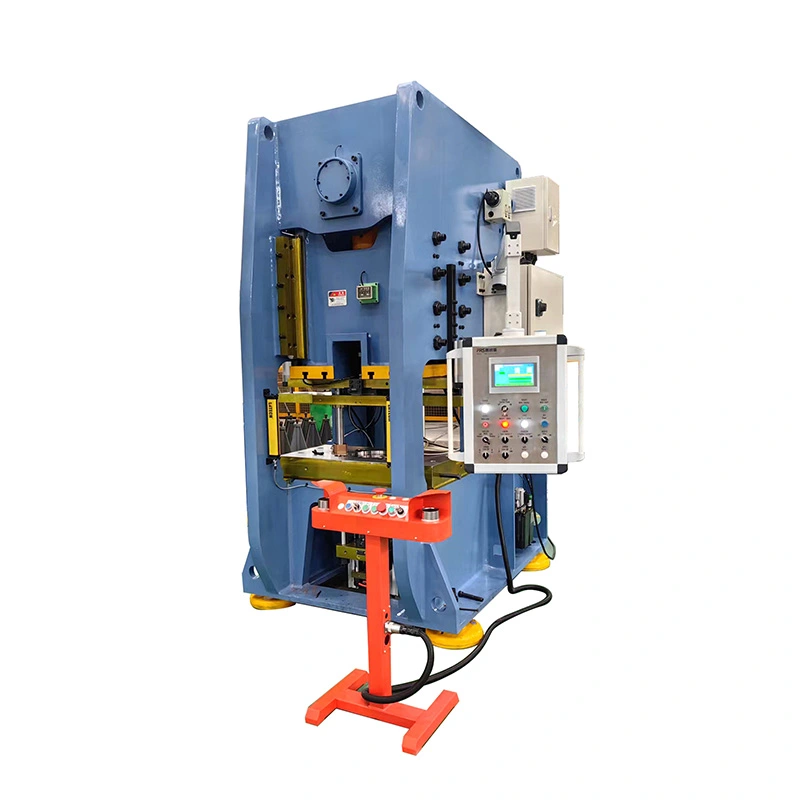
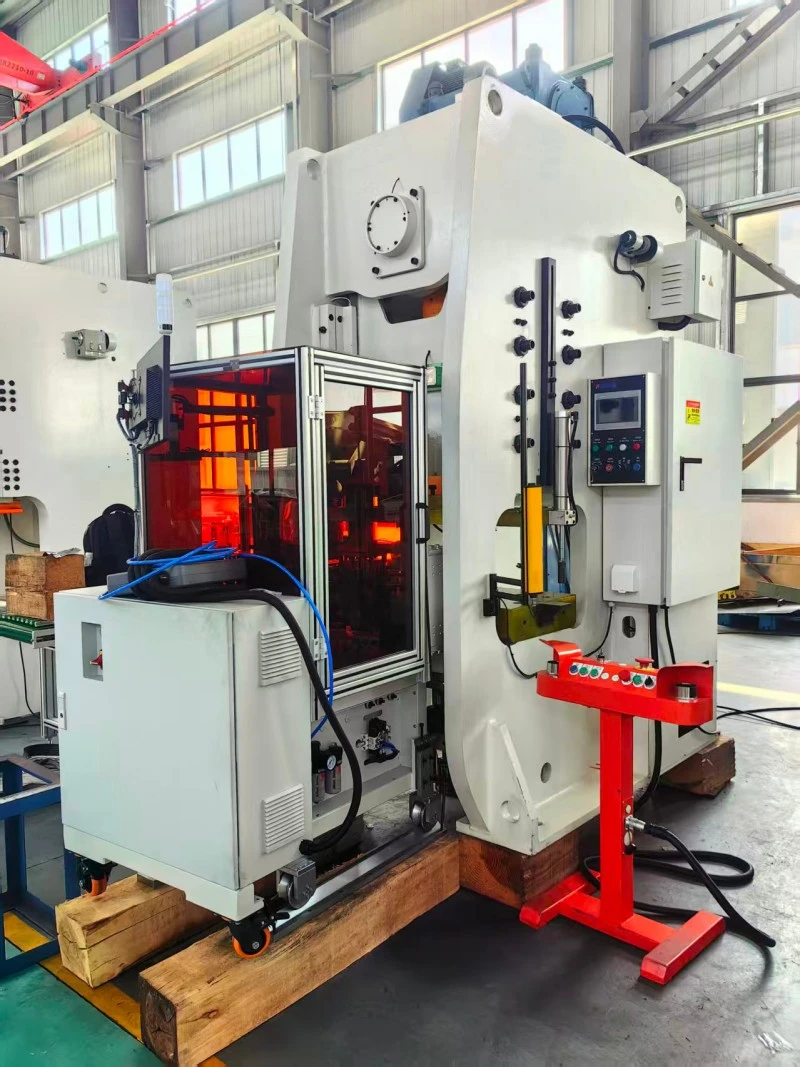
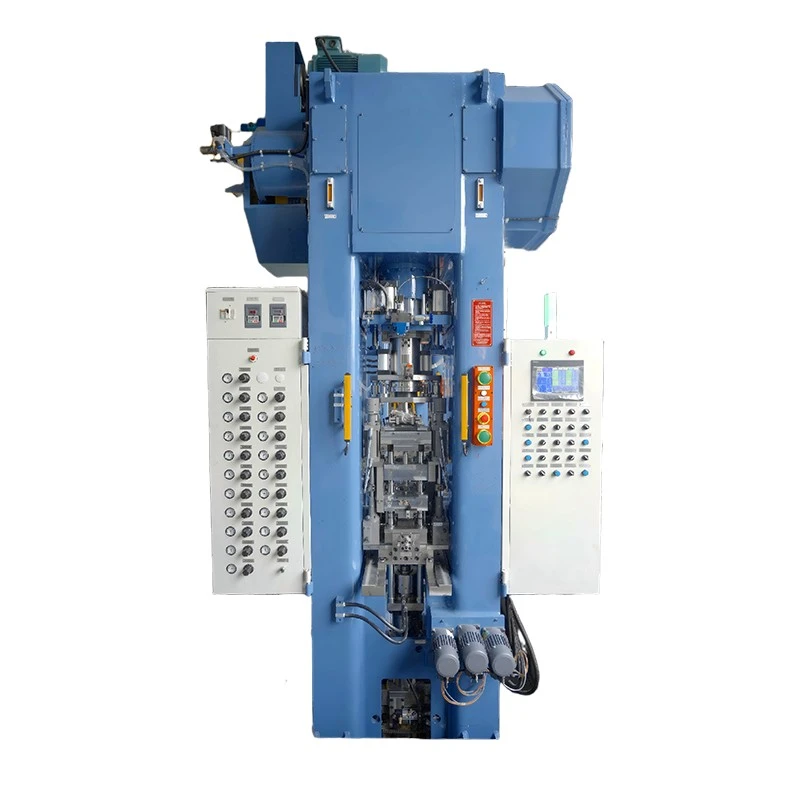
Plně automatický lis na klížení dílů pro práškovou metalurgii
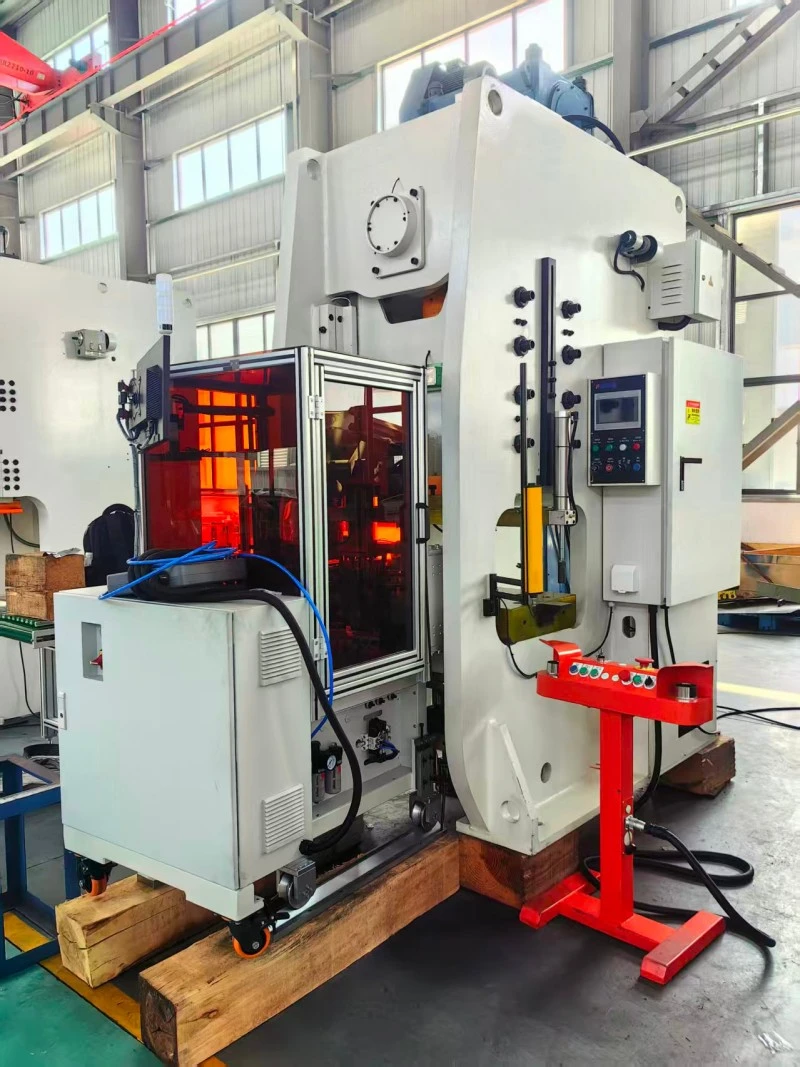
Plně automatický lis na velikost dílů pro práškovou metalurgii vyvinutý společností XIAYI je určen pro přesné rozměrové korekce po slinování součástí práškové metalurgie. Po slinování mohou části PM zaznamenat rozměrové změny nebo mírnou deformaci způsobenou tepelným smrštěním a procesem slinování. Toto zařízení aplikuje řízený tlak k úpravě vnitřního průměru, vnějšího průměru a výšky součásti, což pomáhá zlepšit rozměrovou toleranci, koaxiálnost a povrchovou úpravu.
ThePlně automatický lis na klížení dílů pro práškovou metalurgiije 800 kN mechanický klížící lis vyvinutý speciálně pro aplikace v práškové metalurgii po spékání. Využívá pevný svařovaný ocelový rám, osmistranné dlouze vedené saně, pneumatickou suchou třecí spojku-brzdu a hydraulickou ochranu proti přetížení pro zajištění stabilních podmínek tváření při opakované výrobě.
Stroj je řízen dotykovou obrazovkou Siemens PLC a MCGS HMI s provozními režimy jog, jeden zdvih a nepřetržitý provoz. Automatizační rozhraní jsou vyhrazena pro systémy podávání a vykládání, což umožňuje zařízení pracovat s manipulátory řady MA nebo roboty řady RA pro automatické nakládání, dimenzování a vykládání.
Správné rozměry po slinování
Slinování je nezbytné pro rozvoj požadovaných mechanických vlastností dílů z práškové metalurgie, ale během procesu může dojít k rozměrovým změnám. U součástí s přísnými rozměrovými požadavky může být nutné provést sekundární dimenzování.
Správné vnitřní a vnější průměry
FSE-80 aplikuje řízený mechanický tlak na již slinuté součásti, aby korigoval rozměrové odchylky ve vnitřním a vnějším průměru. To je zvláště užitečné pro pouzdra, ložiska, písty tlumičů a další součásti, kde rozměrová přesnost ovlivňuje výkon sestavy.
Výška ovládacího dílu
Proces klížení může také korigovat výškové odchylky způsobené slinováním. Řízením polohy horního a spodního nástroje může stroj přiblížit výšku součásti požadované specifikaci.
Zlepšení rozměrové konzistence
Opakované dimenzování za kontrolovaných podmínek pomáhá snížit rozměrové odchylky mezi jednotlivými díly. Díky tomu je proces vhodný pro velkoobjemovou výrobu, kde jsou vyžadovány konzistentní rozměry pro následnou montáž.
Navrženo pro díly po spékání
Na rozdíl od lisu pro zhutňování prášku tento stroj netvaruje sypký kovový prášek do zeleného výlisku. Používá sepo slinovánípro korekci rozměrů již slinutého PM součásti.
Pozice v procesu PM
Typický výrobní proces práškové metalurgie je:
Příprava prášku → Zhutňování prášku → Zelený kompakt → Síťové pásové slinování → Dimenzování po slinování → Kontrola → Následná montáž nebo zpracování
Operace klížení může být proto integrována do stávající výrobní linky PM spíše než být používána jako samostatný proces tváření.
Vhodné pro slinuté součásti
ThePlně automatický lis na klížení dílů pro práškovou metalurgiije vhodný pro díly, které dokončily proces slinování, ale vyžadují dodatečnou rozměrovou korekci. Může být konfigurován pro součásti s vnitřními otvory, vnějšími průměry, různými výškami a vícestupňovými strukturami.
800 kN dimenzovací síla
FSE-80 poskytuje maximální dimenzovací sílu800 kN, s maximálním rozměrovým zdvihem 4 mm a posuvným zdvihem 140 mm.
Kontrolovaný zdvih
Maximální lisovací zdvih je 4 mm, díky čemuž je stroj vhodný spíše pro řízenou rozměrovou korekci než pro velkoobjemové tvarování materiálu. Kalibrační síla může být aplikována v pracovním rozsahu podle charakteristik a rozměrových požadavků slinutého dílu.
Rychlost výroby
Teoretická frekvence zdvihu suportu je 40–75 S.P.M., zatímco skutečná pracovní rychlost dimenzování je přibližně20–35 S.P.M.
Skutečný výkon závisí na geometrii součásti, konfiguraci matrice, způsobu plnění, požadavcích na velikost a úrovni automatizace.
Před výběrem zařízení může XIAYI vyhodnotit výkres součásti zákazníka a doporučit vhodnou dimenzovací sílu, strukturu matrice a procesní parametry.
Pevná struktura pro opakovatelné dimenzování
Rozměrová konzistence silně závisí na tuhosti a přesnosti vedení lisu.
FSE-80 používá svařovanýRám z ocelového plechu Q235Bkterý podstupuje před těžkým obráběním úlevu od pnutí při stárnutí vlivem vibrací. Tento proces pomáhá snižovat vnitřní napětí v konstrukci stroje.
Navádění s osmi tvářemi
Skluzavka využívá osmistrannou dlouhou vodicí strukturu pro snížení úhlového vychýlení během lisování. Stabilní vedení posuvu pomáhá udržovat relativní polohu mezi horním razníkem, matricí a spodním razníkem během opakovaných operací klížení.
Rám stroje odlehčený od pnutí
Svařovaný rám je před obráběním podroben působení vibračního stárnutí. To pomáhá zlepšit strukturální stabilitu a poskytuje pevný základ pro opakované operace dimenzování.
Ochrana pro sadu matric
Stabilní vedení stroje snižuje zbytečný pohyb mezi součástmi nástroje během kalibračního cyklu. To pomáhá udržovat přesnost dimenzování a může také snížit nerovnoměrné zatížení sady matric.
Bezpečnostní ochrana pro lis a nástroje
Dimenzování vyžaduje spolehlivou ochranu jak pro obsluhu, tak pro nástroje. Stroj obsahuje mechanické, pneumatické a elektrické bezpečnostní funkce pro podporu nepřetržité výroby.
Ochrana spojky a brzd
Pneumatická suchá kombinace spojka-brzda využívá dvousmyčkové dvouventilové ovládání. To zajišťuje kontrolované spouštění a zastavování hlavního suportu během výroby.
Hydraulická ochrana proti přetížení
Vestavěná hydraulická ochranná jednotka proti přetížení může uvolnit tlak, když dojde k abnormálnímu přetížení. To pomáhá chránit strukturu lisu a sadu matric před nadměrným zatížením.
Bezpečnost obsluhy
Stroj lze vybavit čtyřstupňovou ochranou světelné závory, dvouručním synchronním chodem, detekcí dvou zdvihů a blokováním nouzového zastavení.
Vyvažovací válec také pomáhá působit proti hmotnosti skluzu a snižovat nárazy při obrácení zdvihu.
Digitální řízení a monitorování procesů
ThePlně automatický lis na klížení dílů pro práškovou metalurgiivyužívá PLC Siemens s dotykovým HMI MCGS k zajištění centralizovaného provozu a monitorování stroje.
Tři provozní režimy
Řídicí systém podporuje provozní režimy jog, jeden zdvih a nepřetržitý provoz. To umožňuje operátorům vybrat vhodný režim během nastavování, testování, seřizování nástrojů a běžné výroby.
Digitální zobrazení parametrů
Výšku matrice lze zobrazit pomocí aOdečet 0,1 mm. Operátoři mohou sledovat klíčové stavy stroje a upravovat provozní parametry prostřednictvím HMI.
Výroba a sledování poruch
Řídicí systém podporuje počítání kusů, sledování úhlu kliky a protokolování poruchových hlášení. K dispozici jsou také vyhrazené I/O porty pro připojení k externím systémům podávání, vykládání a kontroly.
Variabilní rychlost výroby
Hlavní motor využívá pohon s proměnnou frekvencí, který umožňuje plynulé nastavení rychlosti zdvihu saní v rámci použitelného provozního rozsahu.
Možnosti matrice pro různé díly
Standardní sada matric jeU1/L1, zatímco pro složitější komponenty jsou k dispozici konfigurace U1/L2 a U2/L2.
Standardní konfigurace U1/L1
Standardní konfigurace je vhodná pro běžné aplikace klížení po spékání, kde struktura součásti nevyžaduje další pohyby razníku.
Víceúrovňové struktury matrice
Konfigurace matrice U1/L2 a U2/L2 lze zvolit pro složitější součásti vyžadující různé pohyby horního nebo dolního razníku.
Hydraulické jádro tyč
Pro součásti vyžadující řízené dimenzování vnitřních otvorů je k dispozici hydraulická jádrová tyč. Tato možnost je zvláště užitečná pro pouzdra, písty tlumičů a další součásti se stupňovitou vnitřní strukturou.
Nastavitelný spodní děrovač
Spodní výšku vyhození děrovače a polohu lisování lze ručně nastavit v určeném rozsahu. Výšku tyče jádra lze také upravit tak, aby odpovídala různým rozměrům součástí.
Parametry sady nástrojů FSE-80MJ
| Položka | Jednotka | FSE-80MJ |
| Typ sady matric | — | U1/L1 |
| Volitelná sada raznic | — | U1/L2, U2/L2 |
| Typ střední zápustkové desky | — | Opraveno |
| Síla ložiska horního razníku | kN | 800 |
| Ložisková síla střední desky matrice | kN | 800 |
| Síla ložiska dolního razníku | kN | 800 |
| Nastavení vysunutí spodního děrovače | mm | 0–40 |
| Úprava dolního děrování | mm | 0–40 |
| Nastavení výšky tyče jádra | mm | 0–80 |
| Síla ložiska desky jádra | kN | 120 |
| Sada nástrojů pro seřízení | Soubor | 1 |
Automatické nakládání a vykládání
Standardní stroj může pracovat s ručním nakládáním a vykládáním, zatímco pro zákazníky vyžadující vyšší efektivitu výroby jsou k dispozici možnosti automatizace.
Automatické krmení
Do stroje lze integrovat rotační automatickou podávací jednotku pro přenos slinutých součástí do kalibrační matrice. K identifikaci abnormálních podmínek zatížení lze přidat senzor detekce chybného podávání.
Čištění dílů
Pro odstranění zbytkového prášku nebo částic z obrobku po kalibraci lze nainstalovat jednotku čištění vzduchem.
Manipulace s robotem
Manipulátory řady MA a roboty řady RA lze použít pro automatické nakládání a vyjímání obrobků. To umožňuje, aby lis fungoval jako součást kontinuální automatizované výrobní buňky.
Pracovní proces
Proces dimenzování je dokončen řízenou sekvencí od naložení po vyložení.
Krok 1: Vkládání obrobku
Součásti slinuté práškové metalurgie se ukládají do kalibrační matrice ručně nebo automatickým manipulátorem.
Krok 2: Posuňte dolů a nastavte velikost
Horní razník se pohybuje dolů s hlavním suportem a vyvíjí řízený tlak pro korekci požadovaných rozměrů, včetně vnitřního otvoru, vnějšího průměru a výšky dílu.
Krok 3: Dwell Forming
Krátká doba prodlevy umožňuje aplikovanému tlaku stabilizovat obrobek a pomáhá optimalizovat rozměrovou přesnost a kvalitu povrchu.
Krok 4: Posuňte návrat
Po dokončení dimenzování se hlavní suport vrátí do výchozí polohy.
Krok 5: Vysunutí
Spodní děrovací mechanismus zvedá dimenzovaný díl z dutiny zápustky.
Krok 6: Vyložení obrobku
Hotový komponent lze odstranit ručně nebo pomocí robotického chapadla. Volitelný systém čištění vzduchem může odstranit zbytkový prášek nebo částice před dalším procesem.
Krok 7: Další cyklus
Stroj se vrátí do nakládací polohy a zahájí další kalibrační cyklus pro nepřetržitou výrobu.
Hlavní technické specifikace
| Položka | Jednotka | FSE-80 |
| Maximální síla velikosti | kN | 800 |
| Maximální zdvih při lisování | mm | 4 |
| Slide Stroke | mm | 140 |
| Teoretická rychlost posuvu | S.P.M | 40–75 |
| Skutečná pracovní rychlost dimenzování | S.P.M | 20–35 |
| Nastavení výšky posuvníku | mm | 80 |
| Maximální velikost Délka obrobku | mm | 50 |
| Výkon hlavního motoru | kW | 7.5 |
| Napájení | — | AC 380V / 50Hz |
| Řídicí napětí | V | AC220 / DC24 |
| Celková hmotnost se sadou matric | T | 8.7 |
| Celkový rozměr D׊×V | mm | 2000 × 1500 × 2900 |
Mazací a pneumatický systém
Spolehlivé mazání a přívod vzduchu jsou důležité pro udržení stabilního provozu během dlouhých výrobních cyklů.
Centralizované mazání
Stroj využívá progresivní systém centrálního mazání tukem s funkcí automatického alarmu ucpání olejového potrubí. To pomáhá operátorům identifikovat problémy s mazáním dříve, než povedou ke zbytečným prostojům.
Pneumatická úprava vzduchu
Pneumatický systém využívá na vstupu vzduchu sestavu filtr-regulátor-maznice a zahrnuje alarm nízkého tlaku vzduchu.
Standardní pneumatické komponenty
Hlavní pneumatické komponenty lze použítAIRTAC nebo SMCkomponenty, poskytující standardizované možnosti výměny a snadnější údržbu.
Aplikace práškové metalurgie
ThePlně automatický lis na klížení dílů pro práškovou metalurgiije vhodný pro poslinování rozměrové korekce různých PM součástí.
Písty tlumičů
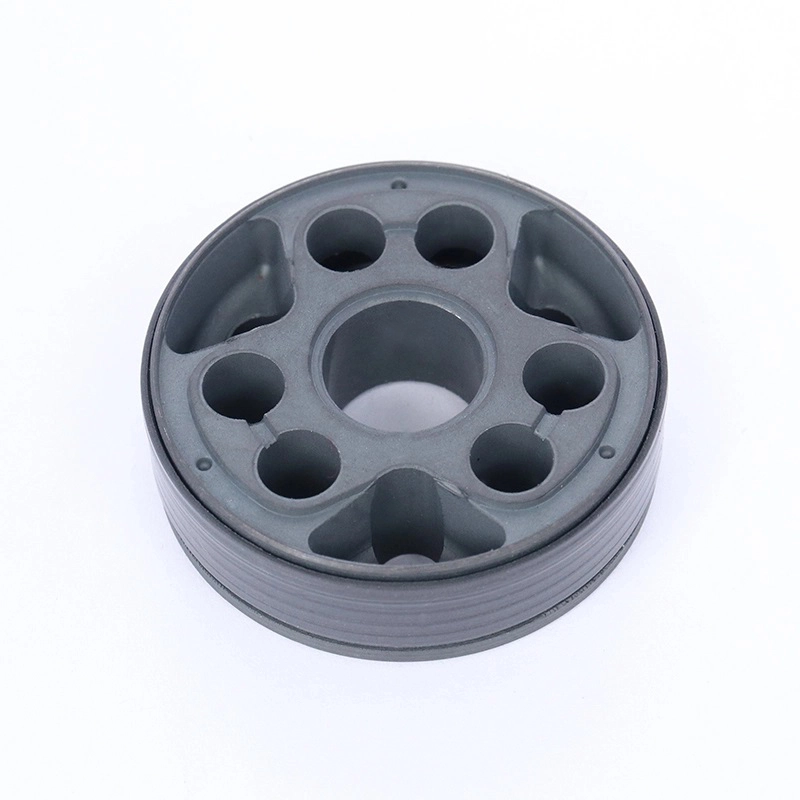
Písty tlumičů nárazů práškové metalurgie pro automobily a motocykly mohou po slinování vyžadovat přesné vnitřní a vnější rozměry. Proces dimenzování pomáhá opravit rozměrové odchylky související se slinováním před následným zpracováním nebo montáží.
Ložiska a pouzdra
Olejem impregnovaná ložiska a pouzdra na bázi železa a mědi lze zpracovat pro rozměrovou korekci jejich vnitřních a vnějších povrchů.
Ozubená kola a vačky
Spékaná PM ozubená kola, vačky a další konstrukční součásti mohou používat klížení po spékání ke zlepšení rozměrové konzistence tam, kde je to požadováno.
Vícekrokové PM komponenty
Pro součásti se stupňovitými strukturami nebo vnitřními prvky lze podle výkresu součásti vybrat volitelné víceúrovňové sady matric a hydraulické jádrové tyče.
Integrace s výrobní linkou PM
Kalibrační stroj lze propojit s předřazeným a následným zařízením práškové metalurgie a vytvořit tak nepřetržitý výrobní postup.
Spojení se zhutňovacím zařízením
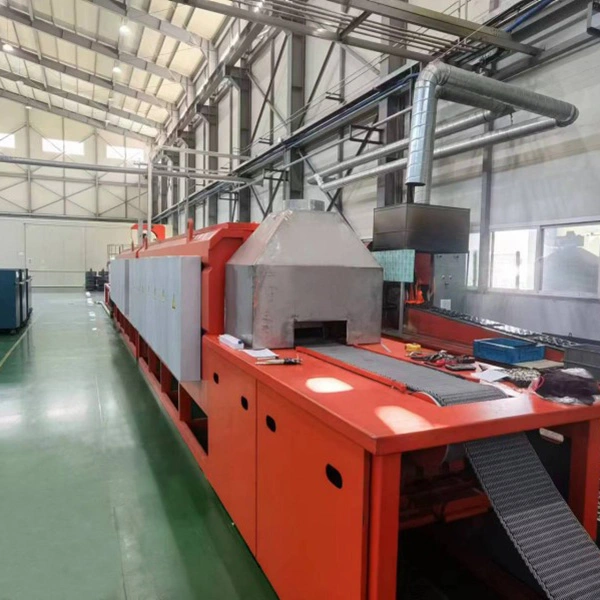
Stroj lze použít po lisu na zhutňování prášku a sítové pásové slinovací peci. Zelené výlisky jsou nejprve lisovány a sintrovány před vstupem do procesu klížení po spékání.
Automatizovaný přenos dílů
Manipulátory řady MA nebo roboty řady RA mohou přenášet díly mezi výrobními fázemi, čímž snižují ruční manipulaci a pomáhají synchronizovat časy strojních cyklů.
Kontrola a třídění
Pokud výroba vyžaduje automatizovanou kontrolu kvality a klasifikaci, lze přidat stanici pro kontrolu obrobku a stanici pro třídění hotových dílů.
Typický automatizovaný výrobní tok lze tedy nakonfigurovat jako:
Zhutňování prášku → Zelená kompaktní manipulace → Sintrování síťovým pásem → Dimenzování → Kontrola → Třídění
Volitelná konfigurace
Různé komponenty vyžadují různé úrovně nástrojů a automatizace. XIAYI poskytuje volitelné moduly podle požadavků zákazníka na produkt a výrobu.
Možnosti sady matric
Dostupné konfigurace matrice zahrnují U1/L2 a U2/L2. Hydraulická sestava jádrové tyče a obousměrně řízený vyvažovací válec horního razníku jsou také k dispozici pro specifické struktury součástí.
Stiskněte Funkční možnosti
Lis může být vybaven rotační automatickou podávací jednotkou, senzorem detekce chybného podávání, jednotkou pro čištění vzduchem z obrobku, detekcí dvou zdvihů a modulem automatického nastavení výšky matrice.
Možnosti automatizace
Automatizace může zahrnovat manipulátory řady MA, roboty řady RA, stanice pro kontrolu obrobků a stanice pro třídění hotových dílů. Stroj lze také propojit s lisem na zhutňování prášku a sítovou pásovou slinovací pecí.
Stroj splňujeGB/T 10924-2009aGB27607-2011tiskové standardy a podporuje požadavky na certifikaci CE.
Dodávka, montáž a servis
Před odesláním je každý stroj podroben zkouškám naprázdno a zátěže, aby se ověřila mechanická, elektrická a řídicí funkce.
Dokumentace
Standardní balíček dokumentace obsahuje návod k obsluze, elektrické výkresy a seznam náhradních dílů.
Instalace a školení
XIAYI v případě potřeby zajišťuje instalaci a uvedení do provozu na místě. Školení operátorů zahrnuje obsluhu stroje, výměnu lisovacího zařízení, nastavování parametrů, odstraňování problémů a víceúrovňovou údržbu.
Záruka a technická podpora
Standardní záruční doba je12 měsíců. Během záruční doby obdrží chyby související s kvalitou odpověď4 hodinys podporou na místě2 dnykdyž je to nutné.
XIAYI také poskytuje doživotní dodávky náhradních dílů a technické poradenství.
Podpora procesů a nástrojů
Pro nové projekty mohou zákazníci poskytnout výkresy součástí, takže společnost XIAYI může doporučit vhodnou sadu lisovacích nástrojů, dimenzovací sílu a parametry procesu před výrobou zařízení.
Často kladené otázky
Jaký je rozdíl mezi klížícím lisem a lisem na zhutňování prášku?
Zhutňovací lis formuje kovový prášek do zeleného výlisku před slinováním. Klížící lis koriguje rozměry slinutých dílů po slinování.
Dokáže FSE-80 zpracovat stupňovité písty tlumičů?
Ano. FSE-80 podporuje konfigurace matric U1/L1, U1/L2 a U2/L2 s možností hydraulického jádrového prutu pro složité vnitřní struktury.
Může stroj pracovat plně automaticky?
Ano. Automatické podávání, manipulátory řady MA, roboty řady RA, kontrolní a třídicí systémy lze integrovat podle požadavků výroby.
Jaké jsou požadavky na výkon a vzduch?
Standardní napájecí zdroj je AC380V / 50Hz a doporučený tlak vzduchu je 0,6–0,8 MPa. Použitelná okolní teplota je -10°C až 50°C.
Jaká je maximální dimenzovací síla?
FSE-80 poskytuje maximální dimenzovací sílu800 kN, s maximálním lisovacím zdvihem 4 mm a skutečnou velikostí pracovní rychlosti 20–35 S.P.M.
Jaká je dodací lhůta a MOQ?
Standardní doručení je přibližně40–55 pracovních dnů, zatímco přizpůsobené konfigurace obvykle vyžadují 55–70 pracovních dnů. MOQ je1 jednotka.
Jakou podporu údržby poskytuje XIAYI?
XIAYI poskytuje provozní manuály, elektrické výkresy, náhradní díly, instalaci a uvedení do provozu, školení operátorů a technickou podporu. Standardní záruční doba je12 měsíců.
Odeslat dotaz
Kontaktní informace
-
Adresa
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Čína
-
Tel
-
E-mailem
Získejte cenovou nabídku na míru pro vaše díly tlumičů
Proč si globální kupující vybírají Ningbo Xiayi:
✓ Certifikováno IATF 16949 — Míra vad přísně kontrolovaná pod 0,1 %.
✓ Kompletní dodávka – písty, tyče, pružiny, výlisky a pryžové díly.
✓ Podpora výzkumu a vývoje — Vlastní receptury práškové metalurgie a 7-10denní rychlé prototypování.
✓ Osvědčená kapacita – 50 milionů jádrových pístů vyrobených ročně pro globální výrobce OEM.
Jste připraveni začít? Vyplňte níže uvedený formulář a náš technický tým vám do 24 hodin odpoví vlastním doporučením.
Související produkty

Doporučení pro novinky