- Domov
- O nás
- Produkty
- Zprávy
- Stáhnout
- Odeslat dotaz
- Kontaktujte nás
český
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Produkty
Dodáváme kompletní komponenty tlumičů včetně pístů, výlisků, pryžových těsnění, pístnic, pružin a páskovacích/drážkovacích strojů.



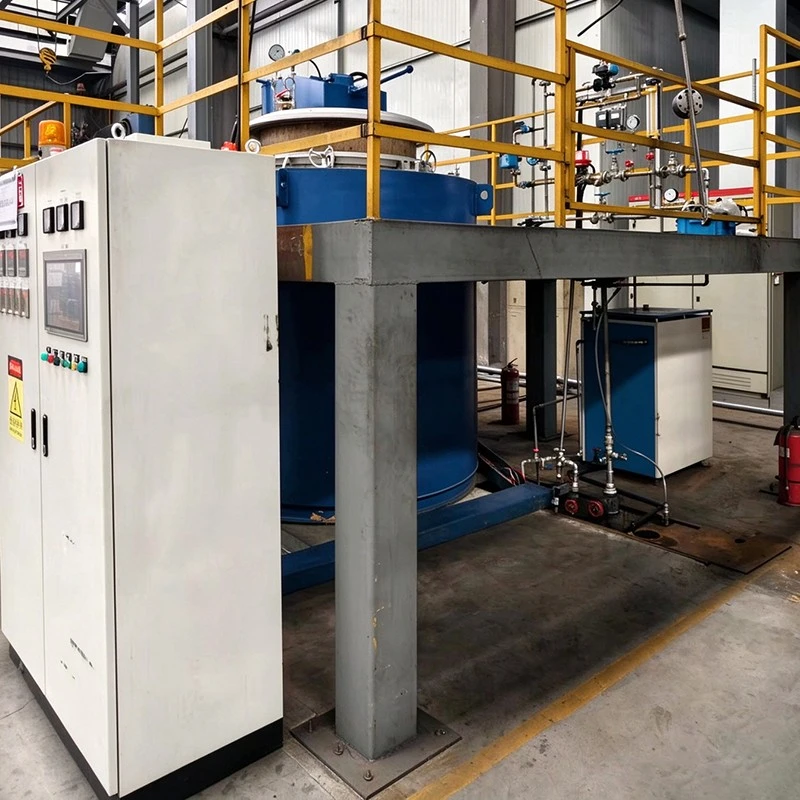
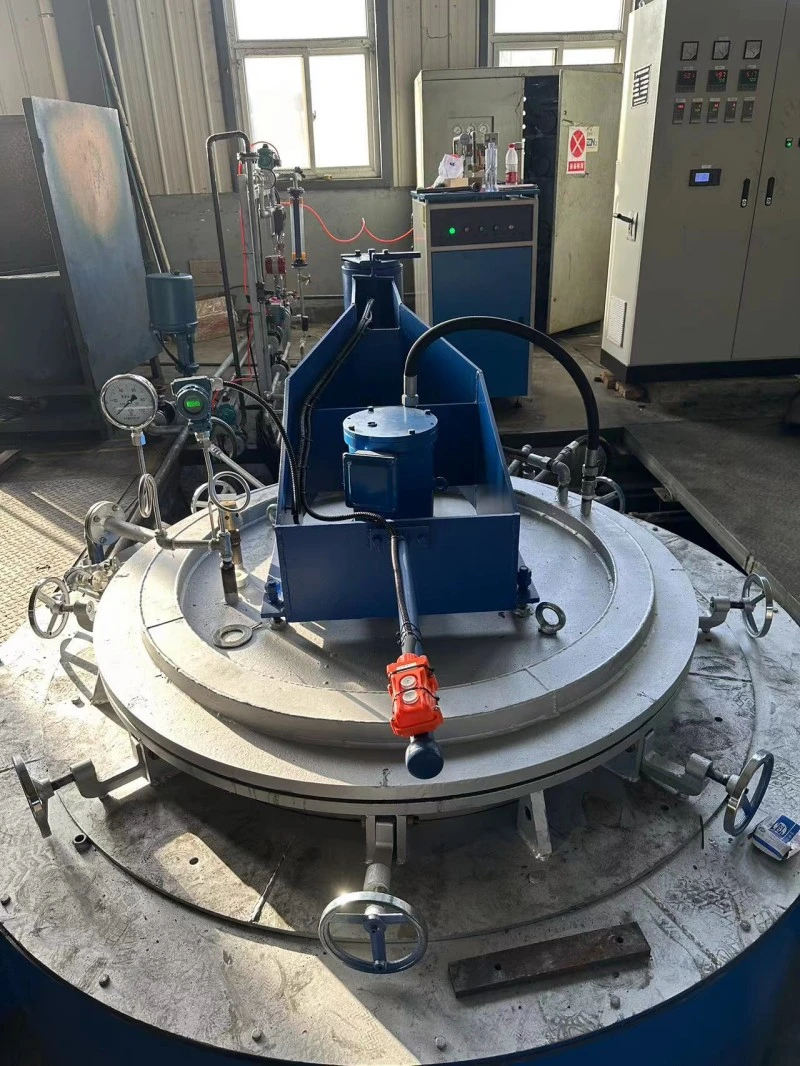
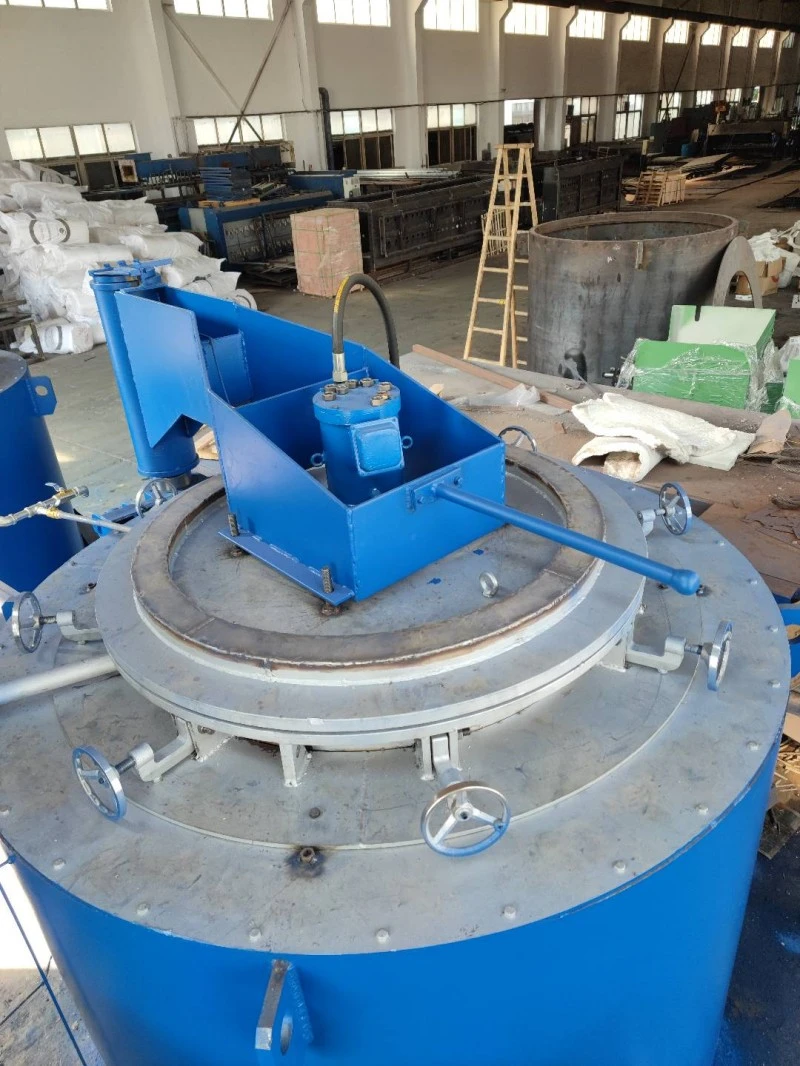
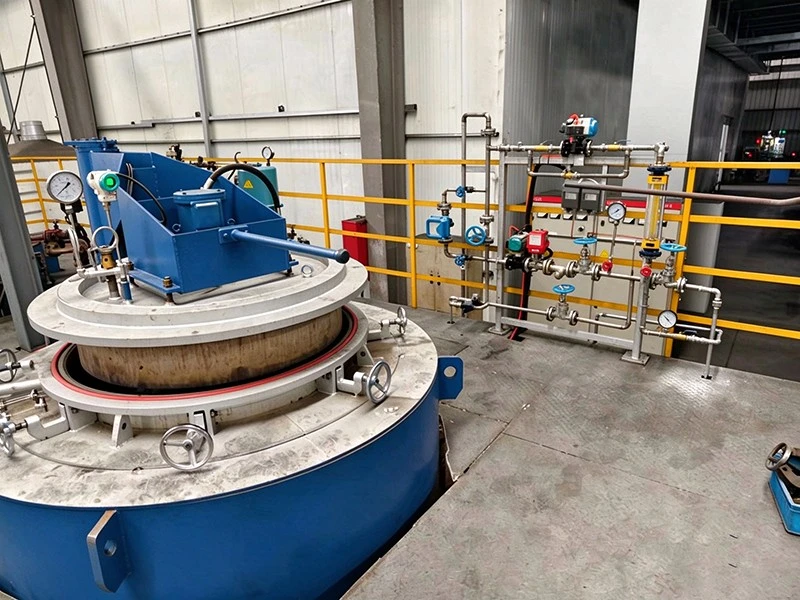
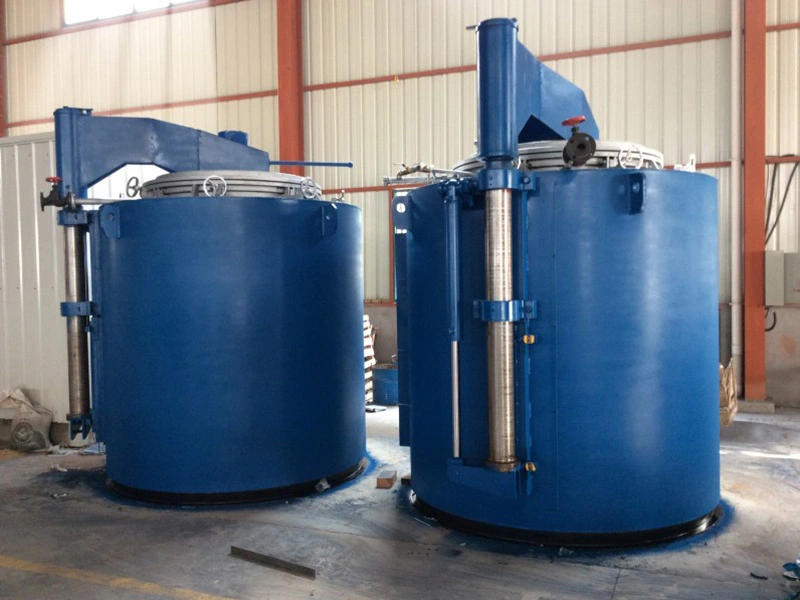
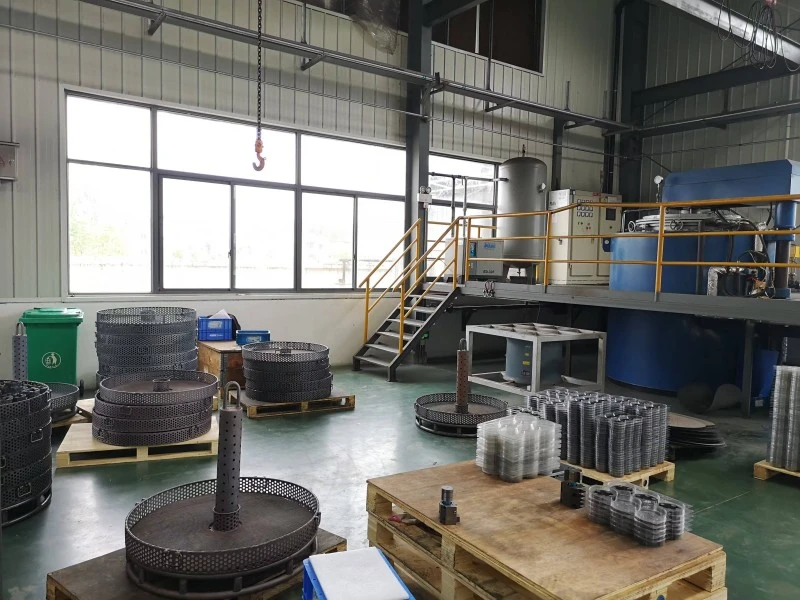
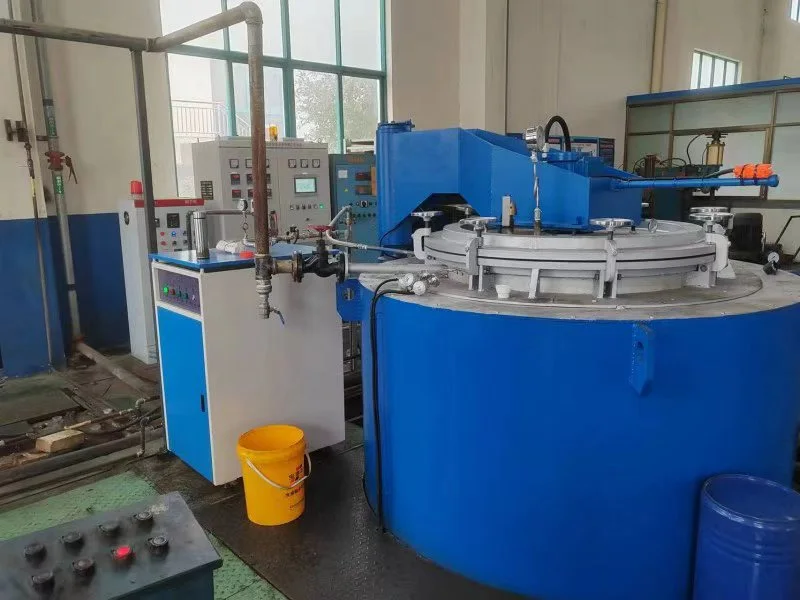
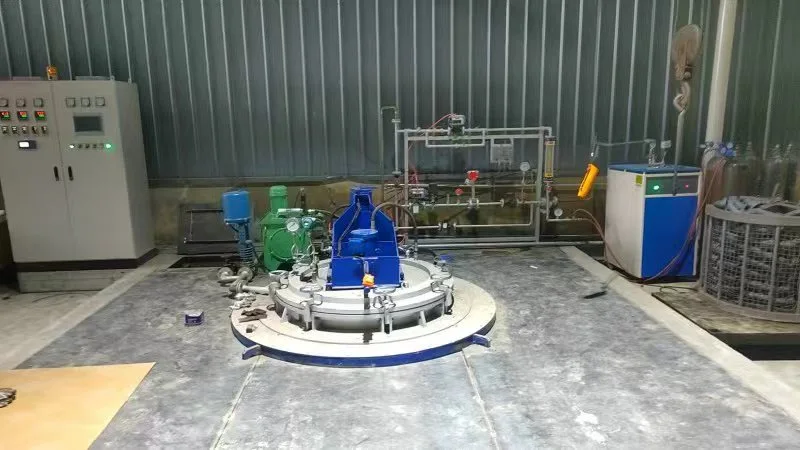
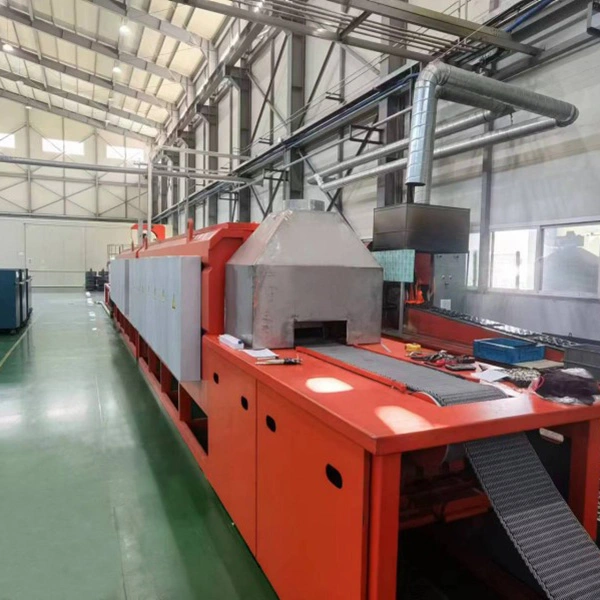
Plně automatická parní pec pro práškovou metalurgii
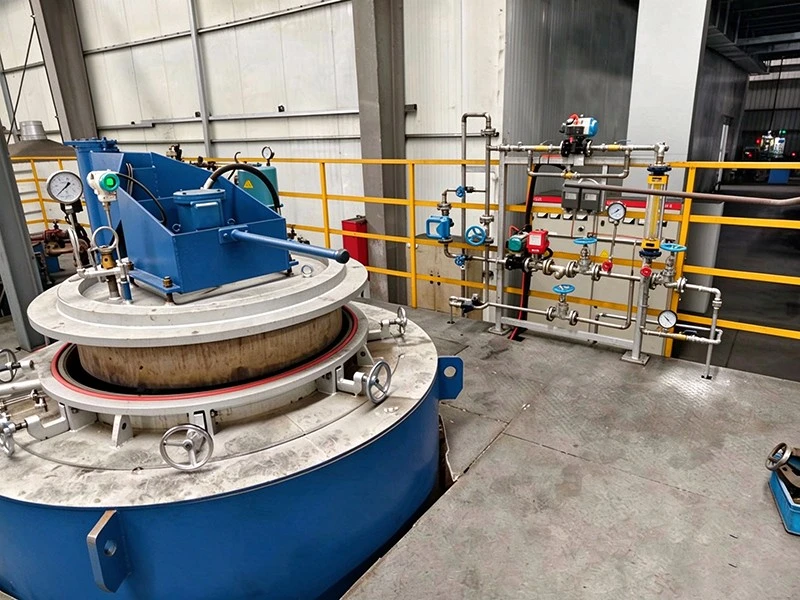
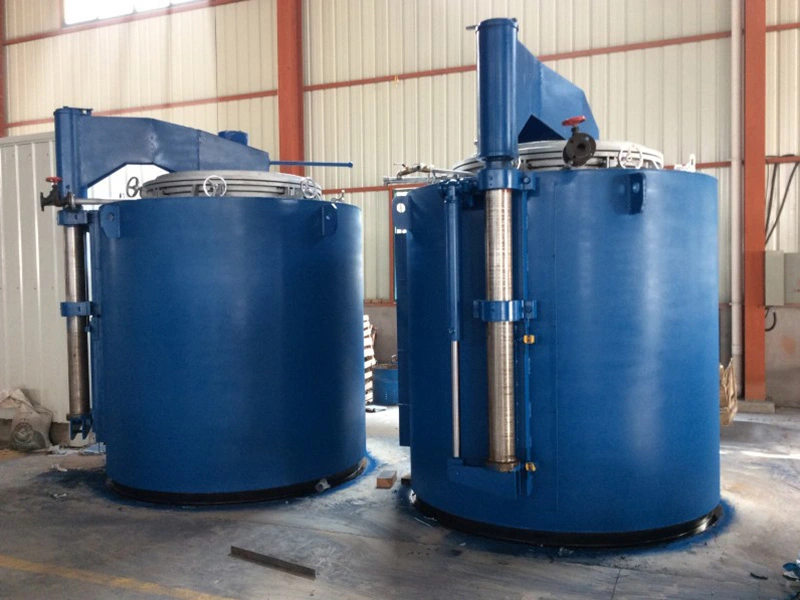
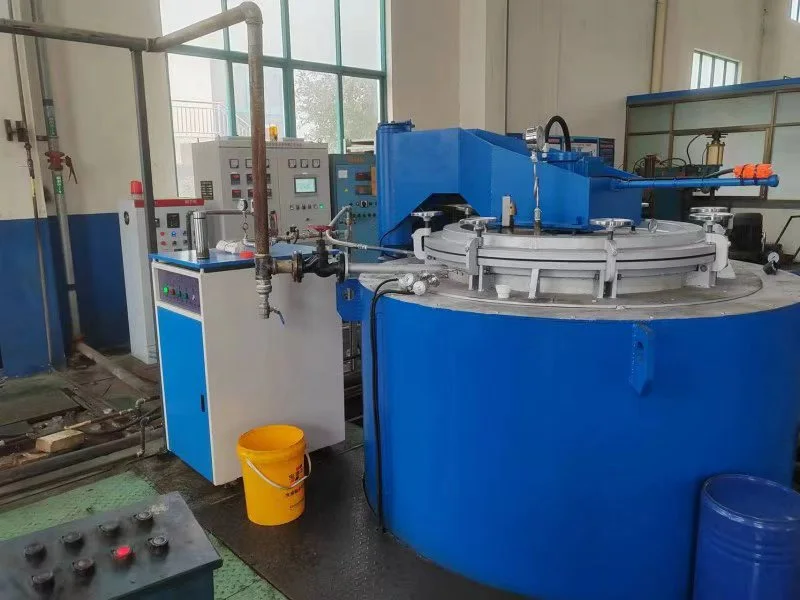
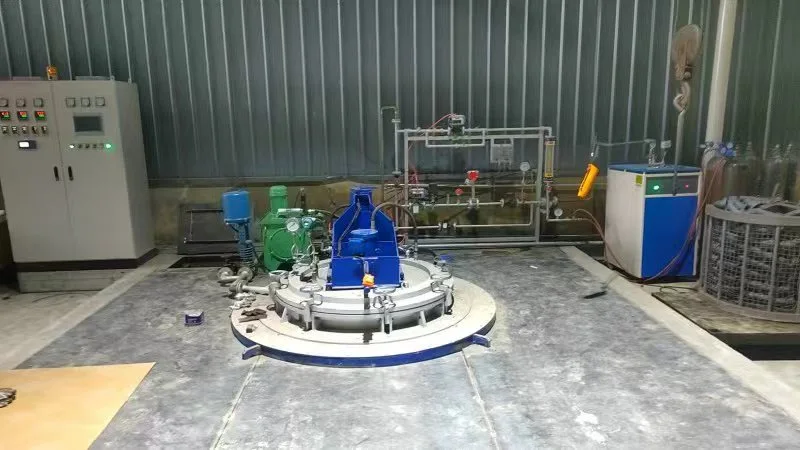
Plně automatická parní pec pro práškovou metalurgii od společnosti XIAYI je určena pro parní zpracování součástí železné práškové metalurgie po slinování. Řízením teploty pece, průtoku páry, vnitřního tlaku a dusíkové atmosféry systém podporuje povrchovou oxidaci a černění vhodných železných PM dílů.
Proces úpravy párou může vytvořit vrstvu oxidu na povrchu vhodných slinutých součástí, což pomáhá zlepšit odolnost proti korozi a odolnost proti opotřebení. Plně automatickou parní pec pro práškovou metalurgii lze také použít pro aplikace na utěsnění pórů, kde jsou vhodné materiál, poréznost, geometrie a podmínky procesu. Protože výsledky ošetření závisí na konkrétní komponentě a materiálu, XIAYI doporučuje testování vzorku před schválením výroby.
XIAYI používá automatické řízení procesu založené na PLC ke koordinaci čištění dusíkem, úpravy párou a čištění dusíkem před vyložením. Tři nezávisle řízené topné zóny, automatická regulace průtoku páry a regulace tlaku pece s uzavřenou smyčkou umožňují běh procesu podle naprogramovaných parametrů.
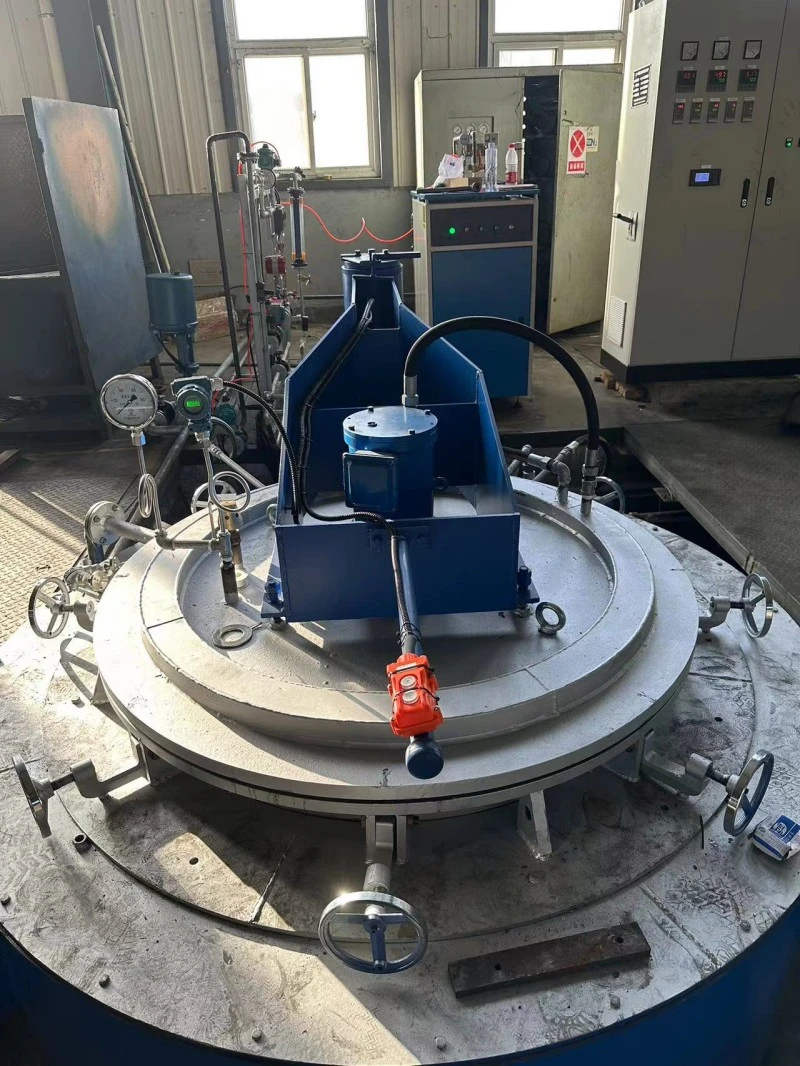
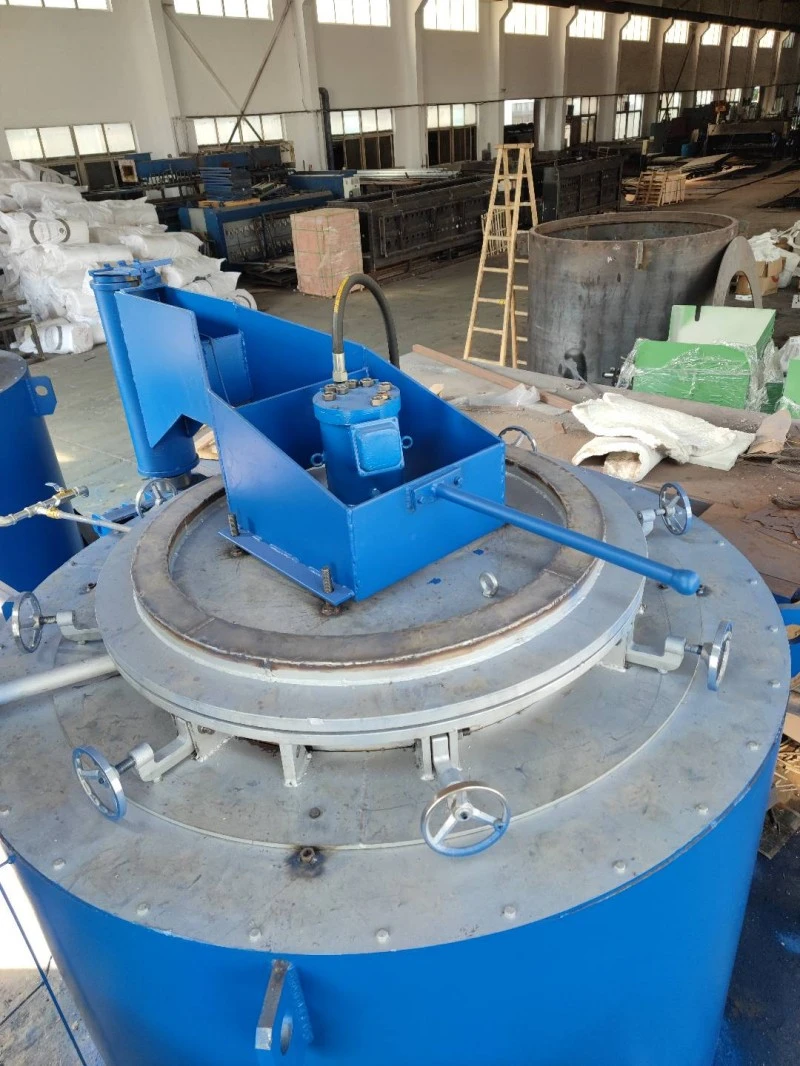
Parní úprava železných PM dílů
Úprava párou se používá hlavně tehdy, když slinutá složka železné práškové metalurgie vyžaduje dodatečné zlepšení povrchových vlastností po slinování.
Černění povrchu
Řízená úprava párou může vytvořit vrstvu oxidu na vhodných železných PM součástech, čímž se vytvoří zčernalý vzhled povrchu a poskytne dodatečná povrchová ochrana.
Odolnost proti korozi
Výsledná oxidová vrstva může pomoci zlepšit odolnost proti korozi ve srovnání s neošetřeným povrchem. Skutečné zlepšení závisí na složení materiálu, pórovitosti, stavu předúpravy a ověřených parametrech procesu.
Odolnost proti opotřebení
U vhodných železných součástí může úprava párou také podpořit zlepšenou odolnost proti opotřebení. Konečný výsledek by měl být vyhodnocen testováním vzorků podle požadavků zákazníka.
Utěsnění pórů
Proces lze zvážit pro aplikace na utěsnění pórů na vhodných slinutých dílech. Účinnost silně závisí na struktuře pórů součásti a materiálových vlastnostech.
Třízónové vytápění
Regulace teploty je rozdělena do horní, střední a dolní topné zóny, takže každou sekci lze regulovat samostatně.
Nezávislé ovládání zón
Každá topná zóna má nezávislou regulaci teploty. To umožňuje, aby receptura procesu stanovila různé podmínky zahřívání nebo udržování tam, kde to proces úpravy vyžaduje.
Regulace PID
Topný systém využívá PID regulaci s křížovým spínáním pomocí polovodičových relé. To poskytuje řízený výkon během procesu ohřevu.
Uniformita prázdné pece
Dodaná technická dohoda specifikuje rovnoměrnost teploty prázdné pece≤ ±5 °C při 600 °C.
Tato specifikace platí pro zkušební podmínky v prázdné peci a neměla by být považována za zaručenou hodnotu jednotnosti pro plně zatíženou výrobní pec. Výkon naložené pece by měl být hodnocen podle dílů a uspořádání nakládání.
Ovládání páry a tlaku
Stabilní podmínky páry jsou důležité pro dosažení opakovatelných výsledků ošetření. Systém proto kombinuje automatickou regulaci průtoku páry s regulací tlaku v peci.
Automatický průtok páry
Průtok páry lze nastavit automaticky podle naprogramovaného procesu. Specifikace zařízení uvádí přívod páry0,4 MPa a 15 m³/h.
Regulace tlaku v uzavřené smyčce
Tlakový senzor, regulátor tlaku a motorizovaný výfukový ventil tvoří uzavřený regulační systém, který pomáhá udržovat požadovaný tlak v peci.
Uvedený maximální tlak v peci je50 kPa.
Ochrana proti tlaku
Systém zahrnuje ochranu proti přetlaku a také monitorování tlaku dusíku a páry. Tyto funkce pomáhají operátorům identifikovat abnormální tlakové podmínky během provozu.
Sekvence proplachování dusíkem
Dusík je začleněn do naprogramovaného léčebného cyklu, spíše než aby se s ním zacházelo jako se zcela samostatnou ruční operací.
Před ošetřením párou
Naprogramovaný cyklus může začít proplachováním dusíkem před fází úpravy párou. To umožňuje, aby byla atmosféra pece připravena podle ověřené procesní receptury.
Během přepínání procesů
PLC systém řídí přechod mezi dusíkem a párou podle naprogramovaných časů spuštění a zastavení.
Před vyložením
Před vyložením lze znovu provést čištění dusíkem. Tím je naprogramovaná sekvence ošetření dokončena předtím, než operátor nebo automatický manipulační systém odstraní zpracované díly.
Správa receptů PLC
ThePlně automatická parní pec pro práškovou metalurgiipoužívá řídicí systém na bázi PLC s rozhraním HMI pro centralizovaný provoz procesu.
Teplota a doba zdržení
Obsluha může nastavit teplotní parametry a doby ohřevu nebo výdrže pro tři zóny ohřevu podle schválené receptury ošetření.
Parametry páry a tlaku
Průtok páry a tlak v peci lze konfigurovat jako součást procesu úpravy.
Časování dusíku
Časy spuštění a zastavení přívodu dusíku lze naprogramovat pro různé fáze cyklu.
Nastavení alarmu
Alarm teploty a alarmy zařízení lze konfigurovat prostřednictvím řídicího systému. Zvukové a vizuální alarmy indikují dokončení procesu nebo abnormální podmínky.
Procesní data na HMI
Pro výrobní týmy je při zkoumání odchylek v kvalitě důležité vědět, co se stalo během cyklu zpracování.
Teplota v reálném čase
HMI zobrazuje teplotu každé topné zóny, takže obsluha může sledovat aktuální tepelný stav.
Tlak a průtok páry
Během provozu se zobrazuje aktuální tlak v peci a průtok páry, což obsluze umožňuje identifikovat odchylky procesu.
Zpracovat záznamy
Systém zaznamenává příslušné provozní parametry a informace o poruchách. Tyto záznamy mohou podporovat monitorování výroby a následnou kontrolu procesu.
Víko pece a chlazení
Víko pece využívá hydraulickou zvedací konstrukci určenou pro opakované otevírání a zavírání během výroby.
Hydraulické zvedání víka
Hydraulické zvedání umožňuje řízený pohyb víka pece během nakládání, vykládání a údržby.
Těsnicí struktura
Víko využívá tepelně odolnou těsnící strukturu určenou pro prostředí vysokoteplotní úpravy párou.
Vodní chlazení
Komponenty vodního chlazení jsou zabudovány do konstrukce víka pece. Součástí výbavy je i přetlaková ochrana systému víka.
Hlavní technické specifikace
Následující údaje jsou založeny naφ1200 × 900model uvedený v dodané technické smlouvě. Konečná konfigurace by měla být potvrzena podle dílů zákazníka, výrobní kapacity a požadavků procesu.
| Parametr | Specifikace |
| Model | φ1200 × 900 |
| Rozměry komory pece | φ1200 × 900 mm |
| Materiál komory | SUS 321 uvedený v tabulce specifikací; 1Cr18Ni9Ti uvedený v popisu konstrukce |
| Tloušťka stěny komory | Boční stěna: 8 mm; dno: 10 mm |
| Maximální provozní teplota | 650 °C |
| Topný výkon | Přibl. 142 kW |
| Výkon parního generátoru | 36 kW |
| Maximální tlak v peci | 50 kPa |
| Zóny regulace teploty | Horní, střední a spodní |
| Metoda řízení teploty | Regulace PID a polovodičové řízení výkonu s nulovým křížem |
| Řídicí systém | Automatické řízení procesů na bázi PLC |
| Operátorské rozhraní | HMI v čínském jazyce |
| Rovnoměrnost teploty prázdné pece | ≤ ±5 °C při 600 °C |
| Dodávka dusíku | 0,05 MPa, 15 m³/h |
| Přívod páry | 0,4 MPa, 15 m³/h |
| Stlačený vzduch | 0,6–0,8 MPa |
| Chladící voda | 0,3 MPa, 1 m³/h |
Důležitá poznámka k nákupu:Dodávaná smlouva uvádí různá označení materiálu komory v různých částech. Konečný materiál komory by proto měl být před nákupem potvrzen písemně. Skutečná teplota zpracování, kapacita zatížení, doba cyklu a výsledky ošetření závisí na konkrétních dílech a ověřených parametrech procesu.
Aplikace v práškové metalurgii
ThePlně automatická parní pec pro práškovou metalurgiije určen pro vhodné železné slinuté součásti vyžadující řízenou úpravu párou.
Automobilové PM komponenty
Vhodné konstrukční součásti automobilové železné práškové metalurgie mohou být hodnoceny z hlediska černění nebo zlepšení odolnosti proti korozi.
Součásti motocyklu
Díly železné práškové metalurgie používané v motocyklových aplikacích mohou být zvažovány, když materiál a struktura součástí byly ověřeny pro úpravu párou.
Slinuté konstrukční díly
Vhodné mohou být také slinuté konstrukční součásti vyžadující zlepšení povrchových vlastností nebo úpravu pro utěsnění pórů.
Ostatní slinuté výrobky ze železa
Další aplikace mohou být hodnoceny na základě materiálového složení, pórovitosti, geometrie a rozměrů. Ne každý materiál nebo součást práškové metalurgie je vhodný pro stejný proces úpravy párou.
Požadavky na tovární nástroje
Před objednáním zařízení by kupující měli potvrdit, že továrna může poskytnout požadované inženýrské sítě, instalační prostor a podpůrnou infrastrukturu.
Instalační prostor
Technická dohoda doporučuje instalační plochu větší než4 000 × 3 000 mm. Konečné uspořádání základů a rozvaděče by mělo odpovídat výkresu základu zařízení.
Dusík a pára
Uvedená potřeba dusíku je0,05 MPa, 15 m³/h, zatímco potřeba páry je0,4 MPa, 15 m³/h. AParní generátor o výkonu 36 kWje také uveden v konfiguraci zařízení.
Stlačený vzduch a chladicí voda
Potřeba stlačeného vzduchu je0,6–0,8 MPa, zatímco chladicí voda je specifikována na0,3 MPa a 1 m³/h.
Infrastruktura webu
Místo instalace by také mělo poskytovat elektrickou energii, odvodnění, výfukové potrubí a dostatečný prostor pro instalaci a údržbu zařízení.
Konečné specifikace připojení, uspořádání potrubí, uspořádání vypouštění a bezpečnostní opatření by měly být před instalací potvrzeny s dodavatelem.
Automatizovaný cyklus léčby
Automatizace snižuje potřebu operátorů ručně přepínat mezi jednotlivými fázemi procesu.
Naprogramované kroky procesu
PLC může koordinovat čištění dusíkem, úpravu párou a čištění dusíkem před vyložením podle schváleného receptu.
Centralizovaný provoz
Teplotu, tlak v peci, průtok páry a načasování procesu lze řídit prostřednictvím jednoho ovládacího rozhraní.
Opakovatelné receptury
Ověřené procesní receptury lze uložit a znovu použít pro schválené díly a podmínky procesu, což pomáhá snížit chyby ručního nastavení parametrů.
Sledování výroby
Provozní data a informace o alarmech umožňují operátorům kontrolovat podmínky procesu a zkoumat výrobní problémy.
Skutečná propustnost, spotřeba energie, kapacita plnění a kvalita zpracování by měly být vyhodnoceny spíše podle rozměrů dílu, uspořádání plnění, doby cyklu a podmínek v továrně, nikoli pouze podle jmenovitého výkonu.
Informace potřebné pro cenovou nabídku
Než požádáte o cenovou nabídku naPlně automatická parní pec pro práškovou metalurgiikupující by měli dodavateli poskytnout dostatek informací, aby mohl vyhodnotit požadovanou velikost komory a konfiguraci procesu.
Informace o dílu
Uveďte materiál dílu, výkresy produktu, rozměry a individuální hmotnost.
Výrobní požadavky
Specifikujte požadované množství vkládané dávky, výrobní kapacitu, provozní směny a cílovou dobu cyklu.
Cíl léčby
Jasně identifikujte, zda je cílem zčernání povrchu, zlepšení odolnosti proti korozi, zlepšení odolnosti proti opotřebení nebo utěsnění pórů.
Stávající procesní data
Pokud jsou díly již ve výrobě, uveďte aktuální parametry procesu a známé problémy s kvalitou.
Dostupné nástroje
Zajistěte dostupné podmínky elektřiny, dusíku, páry, stlačeného vzduchu a chladicí vody v továrně.
Tyto informace pomáhají společnosti XIAYI vyhodnotit rozměry komory, uspořádání plnění, procesní receptury a požadavky na služby před potvrzením konečné konfigurace.
Instalace a technická podpora
XIAYI může poskytnout technickou dokumentaci a podporu pro instalaci zařízení, uvedení do provozu a školení obsluhy.
Technické dokumenty
Dokumentační balík může obsahovat základní výkresy, výkresy celkové sestavy, výkresy opotřebitelných dílů, schémata elektrického ovládání, certifikáty přístrojů, manuály, provozní pokyny a seznam hlavních součástí.
Uvedení do provozu
Instalaci, uvedení do provozu a spuštění lze zajistit poté, co je zařízení umístěno a místo zákazníka je připraveno.
Školení operátorů
Školení může zahrnovat obsluhu zařízení, provádění procesů a základní provozní postupy.
Před realizací projektu by měly obě strany jasně definovat odpovědnosti a požadavky na přijetí pro energii, vodu, dusík, páru, stlačený vzduch, drenáž, výfukové potrubí a zdvihací zařízení.
Často kladené otázky
Jaké produkty dokáže tato pec zpracovávat?
Je určen především pro vhodné součásti železné práškové metalurgie vyžadující úpravu párou, jako jsou díly vyžadující černění, zlepšení odolnosti proti korozi nebo utěsnění pórů.
Jaké výhody může parní ošetření poskytnout?
Může vytvořit vrstvu oxidu na vhodných železných PM částech a pomoci zlepšit odolnost proti korozi a opotřebení. Může také podporovat aplikace pro utěsnění pórů.
Jaká je rovnoměrnost teploty?
Technická dohoda specifikuje≤ ±5°C při 600°C za zkušebních podmínek v prázdné peci. Výkon naložené pece by měl být hodnocen samostatně.
Jak je proces ošetření automatizován?
PLC a HMI řídí teplotu, dobu ohřevu, průtok páry, tlak v peci a spínání dusíku podle naprogramovaného receptu.
Jaké nástroje jsou vyžadovány?
Uvedené požadavky zahrnují dusík, páru, stlačený vzduch, chladicí vodu a elektrickou energii spolu s vhodnými odvodňovacími a odsávacími zařízeními.
Lze zpracovat různé velikosti dílů PM?
Vhodnost závisí na rozměrech komory, geometrii součásti, uspořádání zatížení a požadavcích procesu. Před schválením výroby se doporučují výkresy produktu a testování vzorků.
Odeslat dotaz
Kontaktní informace
-
Adresa
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, Čína
-
Tel
-
E-mailem
Získejte cenovou nabídku na míru pro vaše díly tlumičů
Proč si globální kupující vybírají Ningbo Xiayi:
✓ Certifikováno IATF 16949 — Míra vad přísně kontrolovaná pod 0,1 %.
✓ Kompletní dodávka – písty, tyče, pružiny, výlisky a pryžové díly.
✓ Podpora výzkumu a vývoje — Vlastní receptury práškové metalurgie a 7-10denní rychlé prototypování.
✓ Osvědčená kapacita – 50 milionů jádrových pístů vyrobených ročně pro globální výrobce OEM.
Jste připraveni začít? Vyplňte níže uvedený formulář a náš technický tým vám do 24 hodin odpoví vlastním doporučením.
Související produkty

Doporučení pro novinky